Intégration d'impression numérique sur de la construction traditionnelle
Depuis quelques années, on constate ici et là l'apparition croissante de projets individuels ayant trait à l'impression de pièces imprimées pour notre loisir. En effet, l'idée même de se confectionner de petits accessoires ou détails propres à une maquette RC, par exemple, apparaît comme séduisante tant les fichiers d'impression se trouvent de plus en plus accessibles sur le net (merci Marc ...).
Etant totalement novice dans ce secteur quoique cependant rompu de longue date à la construction de modèles en composites et en bois, m'est venue alors l'idée dans le cadre d'une construction traditionnelle en cours, de «greffer», en quelque sorte des pièces imprimées à une taille supérieure de ce que j'avais aperçu jusque-là
en la matière, ceci sans portée structurale sur le modèle. Les avantages sont ici d'obtenir des pièces plus résistantes à d'éventuelles mauvaises manipulations (certaines sont plus vulnérables que d'autres...) et également imprimées en négatif afin d'en assurer directement leur emboîtement sans ajustement dans la structure de l'avion, ce qui est fort pratique.
S'il est évidemment convenu de disposer d'une imprimante et de compétences reconnues en matière de dessin sur logiciel tel le B à BA en la matière, il reste néanmoins encore quelque distance de la coupe aux lèvres, laquelle se matérialise par les interrogations suivantes:
– Dans les multiples choix de filaments disponibles sur le marché, comment s'assurer
de l'adéquation entre leurs propriétés et nos besoins? Comment opérer un tri pratique sur la multitudes des produits proposés?
- Comment appréhender à minima de leurs propriétés mécaniques en se basant d'une fiche technique?
- Comment faire en sorte, selon la matière choisie, que la masse finale de pièces sortant d'impression reste «modélisme» acceptable?
- Le nervurage interne est-il obligatoire?
- Est-ce fiable, ne fond pas au soleil, etc.?
Si dans nos régions on trouve de multiples FabLabs/self-services (horribles anglicismes...) et des copains aussi bien équipés qu'intentionnés en mesure de numériser et imprimer, bien peu semble à ce jour répondre aux besoins spécifiques explicitement modélistes. J'ajouterais, et j'espère à tort, qu'il existe encore peu de retours pratiques accessibles aux non spécialistes sur ce sujet, ce que je suis, précisément
Je suis donc parti du cas pratique suivant à savoir l'impression de carénages d'extrados et intrados de poutres de fuselage pour un De Havilland Vampire à l'échelle 1:5. Ces carénages font environ 40 cm de
Product name: 3DJAKE niceBIO
Version: 1.1
Date: 18.02.2022
Dimensions
| Size | Ø tolerance | Roundness |
|---|---|---|
| 1,75 mm | ± 0,05 mm | ≥ 95% |
| 2,85 mm | ± 0,10 mm | ≥ 95% |
Physical properties
| Description | Typical value | Test method |
|---|---|---|
| Specific gravity | 1,33 g/cc | ISO 1183 |
| MFR 210 °C/2,16kg | 7 g/10 min | ISO 1133 |
| Tensile strength | 55 MPa | ISO 527 |
| Breaking stress | 2% | ISO 527 |
| Flexural modulus | 5100 MPa | ISO 527 |
| Impact strength | 43 kJ/ m2 | ISO 179-1/1eA |
| Shrinking | 0,4 % | ISO 294-4 |
Thermal properties
| Description | Typical value | Test method |
|---|---|---|
| Printing temperature | 200 – 230 °C | - |
| Melting temperature | 190 °C ± 10 °C | ISO 3146-C |
| VICAT A | 146 °C | ISO 306 |
| HDT / B | 54 °C | ISO 75 |
Packaging:
All spools are sealed and packed with silica gel to avoid humidity.
Additional info:
Due to its low tendency to warp 3DJAKE niceBIO can also be printed without a heated bed.
If you have a heated bed the recommended temperature is ± 0-60°C.
niceBIO can be used on all common desktop FDM or FFF technology 3D printers.
Storage: Cool and dry (15-25°C) and away from UV light. This enhances the shelf life significantly.
Web: www.3djake.com
Mail: office@3djake.com
Tel: +43 800 100 350 15
Niceshops GmbH
Saaz 99, Paldau
Austria
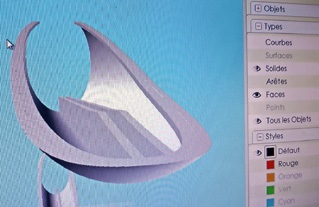
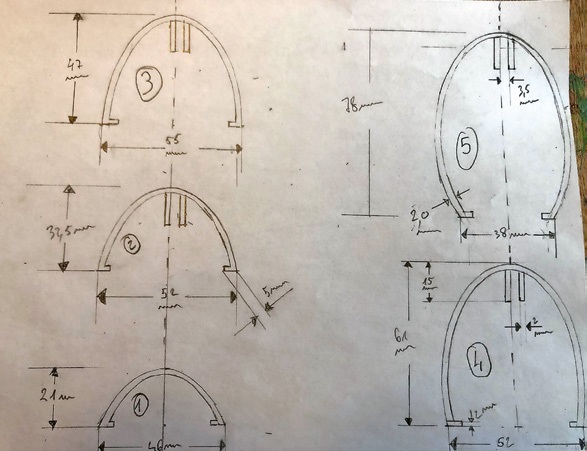
La numérisation qui vous donne avant impression les caractéristiques qui en découlent.
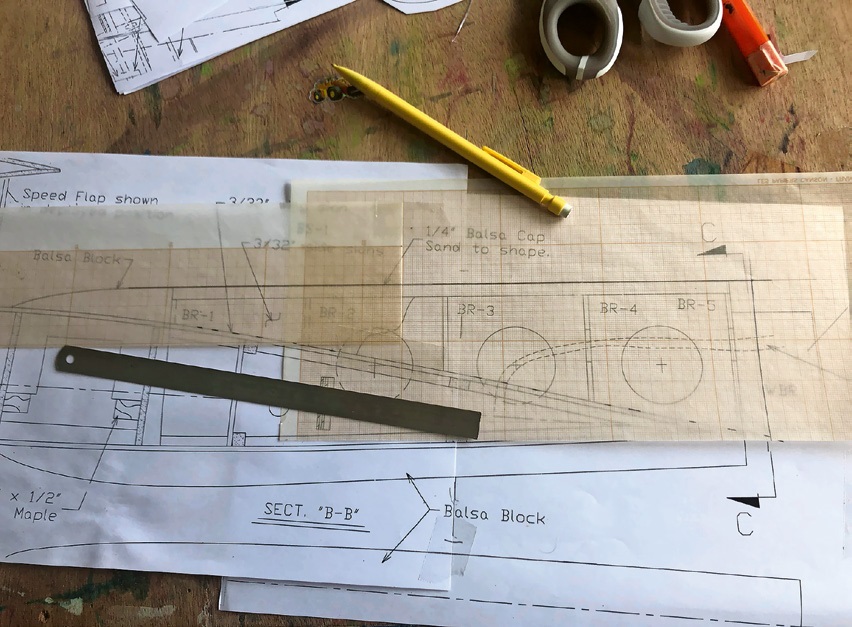
long sur 10 cm de haut. Le but ici est de remplacer les modèles prévus sur plans en balsa 20mm montés sur des couples, chapeautés par du balsa 10 mm, dûment mis en forme à la cale à poncer le tout fibré au tissu de verre 49 g/m2 et résine époxy. Quel en allait être le résultat?
L'étape suivante après dessin fut d'en sélectionner la matière. J'ai donc fait appel au FabLab materialize.ch (se définissant plutôt comme prestataire...) dont la caractéristique est d'être dirigé par un modéliste qui, lui, construit toujours en quasi-totalité ses modèles (ce qui devient rare...), ce qui le rend parfaitement à même d'évaluer au plus près et sans délai le besoin. Grâce à son expérience pratique et de multiples échanges, il a ainsi pu être déterminé la matière d'impres-
La fiche produit sélectionnée.
sion dont voici les caractéristiques ci-jointes. Vous le constaterez certainement, sans un spécialiste apte à décrypter votre besoin, cette fiche technique n'est pas, pour le moins, très évidente à interpréter au bénéfice final d'un modèle RC de taille conséquente.
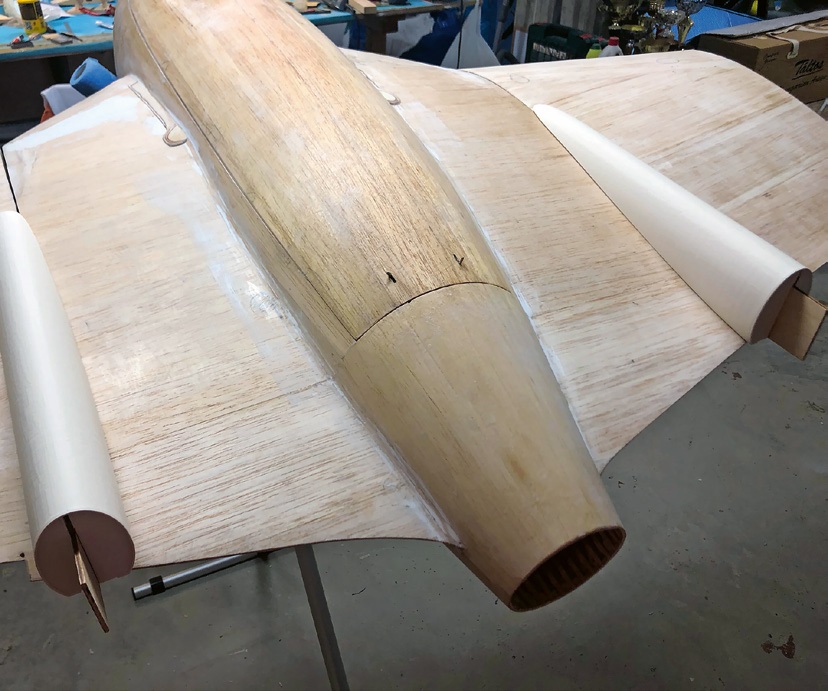
Après avoir fourni le dessin correspondant, les premiers schémas de numérisés apparaissent. Ceux-ci font apparaître à épaisseur égale au sandwich balsa/fibre prévu initialement une masse calculée supérieure à 40% au devis initial. L'épaisseur fut donc ramenée de 20 à 15/10e afin d'obtenir un gain de masse d'environ 25%, ce qui me paraît acceptable eu égard aux avantages escomptés. Quatre carénages supérieurs et inférieurs furent ainsi intégrés à ce modèle avec un maximum de précision, ce qui est une vraie satisfaction.
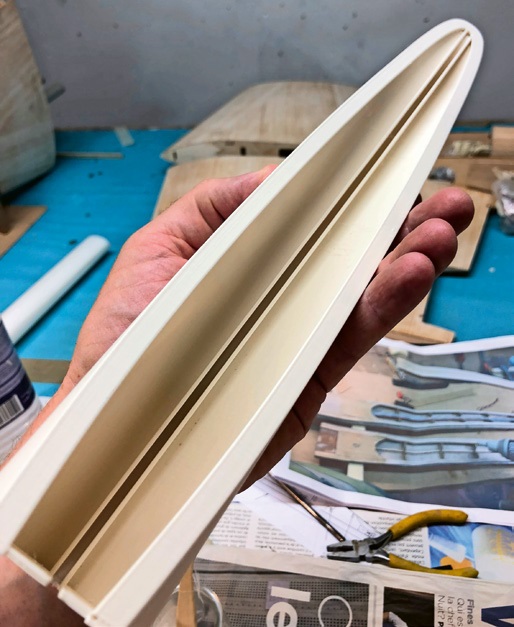
La résolution déterminée fut de 0,1 mm. N'oublions pas néanmoins qu'un ponçage sérieux s'impose au papier 120 et 180 à sec afin de faire disparaître les lignes d'impression, puis 240 et 320 à l'eau pour finition. La coupe au disque Dremel fin impose également un minimum de précautions afin que, contrairement à une plaque de beurre frais ou l'ABS de notre jeunesse, la matière se coupe davantage qu'elle ne fonde lors de l'opération.
En conclusion: si ce petit retour d'expérience pratique s'adresse aux modélistes curieux et soucieux d'améliorer leurs modèles en y combinant les techniques du moment, je m'aperçois aussi du champ immense qu'il reste à parcourir pour non seulement imprimer des pièces toujours plus viables face au besoin, mais aussi de rationaliser tous ces multiples choix qui s'offrent à nous à l'avenir. Comme ce fut le cas avec les premières constructions exclusivement composites il y a déjà une quarantaine d'années, j'encourage donc les modélistes qui s'y intéressent à faire partager leurs retours d'expérience au profit de notre communauté bien confidentielle qui a tout à y gagner...
Je remercie Anthony H. pour son expertise et ses conseils avisés: materialize.ch


34e CAMP DE MODÉLISME ALPIN DE HAHNENMOOS
 Res Dauwalder

L'HISTOIRE DU PC-21
 Emil Giezendanner

TU VOIS CE QUE JE VEUX DIRE ? LES 125 ANS DE L'AÉRO-CLUB DE SUISSE
Emil Giezendanner
FÊTE DES VACANCES 2026 À LA MG USTER
Martin Wunderli
BIENVENUE, NOUVEAU MEMBRE!
Andrea Bolliger
CORSAIR F4U – UN WARBIRD AU LOOK INOUBLIABLE
Jürgen Rosenberger, Jürgen Prinz
PETITS VOILIERS À L'ALLURE DE MODÈLES RÉDUITS
Res Dauwalder
JOURNÉE D'INITIATION AU MFV DE WETTINGEN
Urs Keller
COUPE DES ALPES – OBSERVER ET APPRENDRE
Rodito Nussbaumer
DE LA FIERTÉ ET DE BONNES IDÉES
 Markus Nussbaumer

PAR LES JEUNES, POUR LES JEUNES
Lorena Betschen
APERÇU DE L'HISTOIRE DE L'AVIATION NAUTIQUE

JUMELAGE
Wolfgang Voeller
EURO CONTEST GLIDER ACRO TOUR AUTRICHE 2026

BOSSHARD, RESPONSABLE DE L'ÉQUIPE « THIS »
Rodito Nussbaumer
ATOM, LE NOUVEAU BUS À DEUX ÉTAGES DE CPLR
 Matthias Bosshard

CHAMPIONNATS D'EUROPE DE F3A À SAINT-MACAIRE, EN FRANCE
Matthias Bosshard
Actualités sur Leomotion.com

52. COUPE DES ALPES 2026
Emil Giezendanner
VOL LIBRE EN PLEIN ÉTÉ
Urs Muntwyler
Actualités de HEBU

MICRO OV-10 BRONCO 645 MM DE E-FLITE

SOUVENIRS
Wolfgang Völler
RÉGION NOS – UN PÔLE DE L'AVIATION ÉLECTRIQUE
Emil Giezendanner
ACTUALITÉS DE HEBU
 Julia Bucher

VON 0 AUF 100
Markus Nussbaumer
TU VOIS CE QUE JE VEUX DIRE AU PAYS DU SOURIRE
Emil Giezendanner
SWISS FREESTYLE CHALLENGE : DE 0 À 100 EN 9 MOIS !
 René Koblet